裏波溶接で失敗しない極意とプロが実践する欠陥ゼロの技術基準
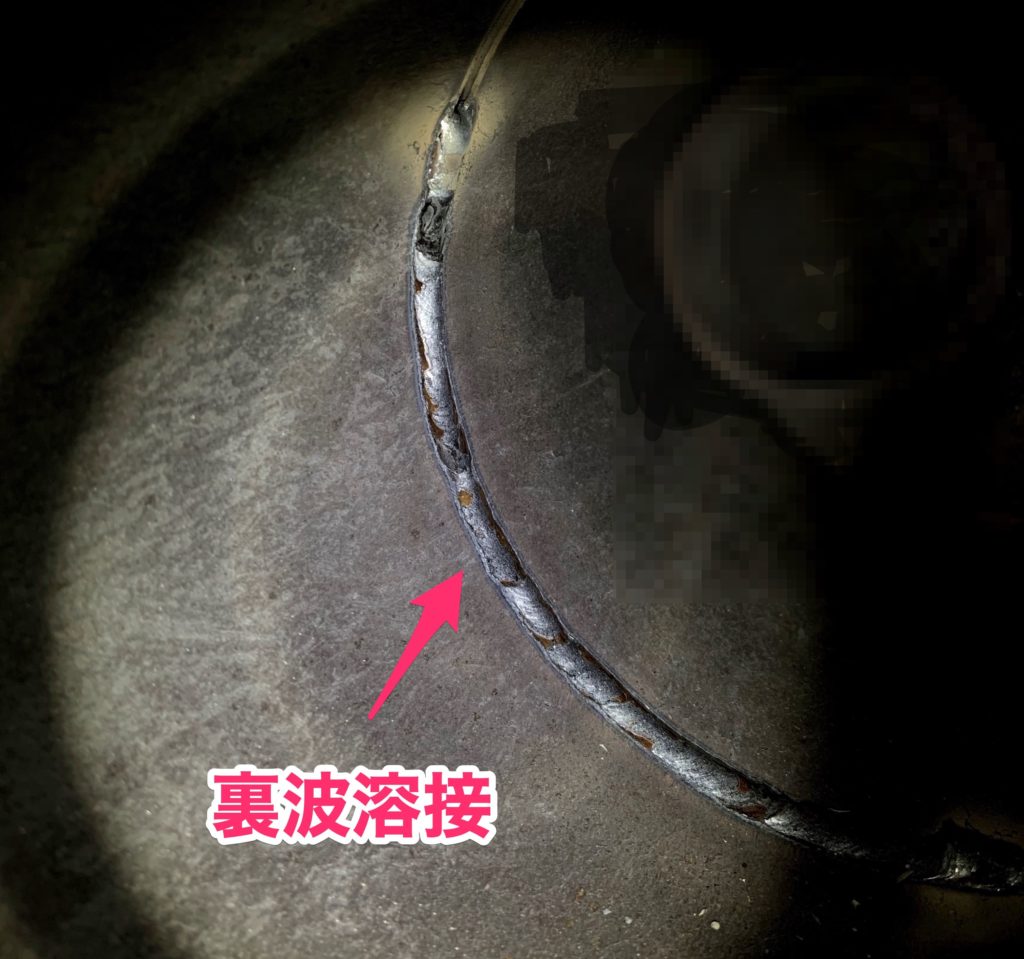
配管プラントや圧力容器、高圧流体を扱う構造物の根幹を支える「裏波溶接」。表面からのみ溶接を行い、部材の裏側へ均一で欠陥のないビードを形成するこの技法は、各種製造現場において極めて高い技量が求められる最重要プロセスです。非破壊検査(放射線透過試験:RTや超音波探傷試験:UT)を確実にパスする品質を作り込むためには、単なる感覚頼みではない工学的なアプローチと手元の微細なコントロールが欠かせません。
2026年のものづくり現場においても、熟練技術者の世代交代やJIS溶接技能者評価試験(専門級・基本級)の合格基準クリアに向けて、裏波技術の標準化とノウハウの言語化が強く求められています。本稿では、第一線の現場で培われた実践データをもとに、裏波溶接の失敗原因の究明から具体的なパラメータ設定、プロが現場で施す裏技までを徹底的に解明します。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波溶接が失敗する根本原因は「開先寸法のバラつき」と「キーホール(貫通孔)の目視維持不足」に集中している
- 要点2:TIG溶接における美しい裏波形成には、適正なルートギャップ調整・ルートフェイス厚み設定と正確なバックシールドガス流量が不可欠
- 要点3:JIS評価試験やパイプ配管裏波溶接の実務では、運棒スピードと溶加棒の差し込みリズムを定量化することが最短の上達ルートとなる
裏波溶接が上手くいかない決定的な理由|溶け込み不良と欠陥の発生メカニズム
裏波溶接に挑む技術者が最も直面しやすいトラブルが、溶け込み不良、裏ビードの垂れ落ち(溶け落ち)、そしてブローホールや酸化(いわゆる「鳥の巣」や「黒皮化」)です。なぜ狙い通りの均一な裏波が出ないのか、その最大の要因は「入熱量」「開先形状」「ワイヤ送給」のバランス崩壊にあります。
裏波溶接の欠陥原因を分解すると、ルートエッジ(開先先端)が溶融プールと十分に融合する前に溶加棒を押し込んでしまう、あるいはアークがルート部に届いていないケースが大半を占めます。ルート部がしっかり溶けて「キーホール(貫通孔)」が開く前にプールを進めてしまうと、開先裏側に熱が伝わらず、完全な未溶着(溶け込み不良)を引き起こします。
逆に、開先が溶け落ちる恐怖からアーク長を離しすぎると、アーク電圧が上昇して入熱が過剰に広がり、プールが一気に抜け落ちて穴が開くという悪循環に陥ります。プロの溶接士は、アークを極限まで短く(1.5〜2.0mm程度)保ち、アーク力を狭い領域に集中させることで母材裏面へ確実に熱を伝達させています。
【プロの技法】TIG溶接の裏波出し方とキーホールを維持する3大原則
高品質な初層裏波を形成する主力工法であるTIG溶接の裏波出し方には、物理現象に基づいた「3つの鉄則」が存在します。
第一の原則は、「キーホールのサイズを一定に維持すること」です。アークをルート部に当てると、両側のルートエッジが溶け合って小さな穴(キーホール)が開きます。この穴の直径を開先幅の約1.0〜1.5倍程度に保ちながら、キーホールの先端に向けて溶加棒(ワイヤ)をリズミカルに差し込みます。穴が大きくなりすぎれば溶け落ち、小さくなれば裏波が出なくなります。
第二の原則は、「溶加棒をルート裏面まで確実に届かせる押し込み技術」です。ワイヤ先端を開先表面で溶かすのではなく、溶融池の先端・裏側にタッチさせる感覚で送り込みます。特に配管の上進溶接では、重力によってプールが垂れやすいため、ワイヤの送り量でビード高さを支える繊細なコントロールが求められます。
第三の原則は、「アーク長とトーチ角度の徹底した固定」です。トーチの傾斜角(前進角・後退角)がブレると、シールドガスの整流が乱れて裏面に巻き込み渦が発生します。トーチ角度は開先面に対して70〜80度をキープし、直進性を維持することが安定した裏波の絶対条件です。
【数値基準一覧】ルートギャップ・ルートフェイス・電流設定の完全データ比較
裏波溶接の成否の8割は、溶接前の「開先加工と仮付け(組立て)」で決まります。板厚や材質に応じた適正な加工精度が担保されていなければ、熟練工であっても安定した裏波を出すことは極めて困難です。
以下は、現場実務およびJIS検定材(炭素鋼・ステンレス鋼)において標準とされるルートギャップの適正値、ルートフェイスの厚み、開先加工角度、そして推奨される裏波溶接の電流設定をまとめたデータ比較表です。
| 項目・溶接パラメータ | 詳細・推奨数値データ | 一般的な基準・許容範囲 | 編集部の見解・現場での留意点 |
|---|---|---|---|
| 開先角度(ベベル角) | 片側 30°(開き角 60°) | 開き角 55°〜65° | 角度が狭いとトーチが奥まで入らずルート溶融不良に。広すぎると溶着量増大で歪み原因に。 |
| ルートフェイス厚み | 0.8mm 〜 1.5mm | 0.5mm 〜 2.0mm | 刃物のように薄すぎると即座に溶け落ちる。均一なグラインダー仕上げが必須。 |
| ルートギャップ適正値 | 2.4mm 〜 3.2mm(ワイヤ径同等) | 2.0mm 〜 4.0mm | 溶接中の収縮を見越し、仮付け時にクサビ等で均等な隙間を保持することが極めて重要。 |
| 初層TIG溶接 電流設定 | 80A 〜 110A(炭素鋼板厚6mm時) | 70A 〜 130A(姿勢・板厚による) | 下進・上進・立向きなど姿勢に応じて±10〜15Aの微調整が必要。低すぎは未溶着の主因。 |
| バックシールドガス流量 | 5 〜 10 L/min(パージ時 15〜20 L/min) | 配管容積に応じたパージ時間管理 | SUS配管では酸素濃度0.1%以下まで置換が必須。過大流量は内圧で裏波が凹む原因に。 |

【実態検証】パイプ配管裏波溶接におけるバックシールドガスの落とし穴
ステンレス鋼(SUS304/SUS316等)やチタン合金のパイプ配管裏波溶接において、外観検査で弾かれる原因の約6割が「裏面の酸化不良」です。配管内部に大気が残った状態でアークを出すと、溶融金属が酸素と結合し、ザラザラとしたカリフラワー状の酸化ビード(いわゆるシュガリング)が発生して著しい耐食性低下を招きます。
現場で見落とされがちなのが、バックシールドガス流量と配管内圧のコントロールです。アルゴンガス(Ar)は空気より重いため、配管の下部から導入して上部から排気するのが基本ですが、置換を急ぐあまり過大流量を流したまま溶接を始めると、配管内部の内圧が高まり、溶融プールが外側へ押し返されて裏波が「ヒケ(凹み)」を起こします。
実務では、初期パージで容積の5〜7倍のガスを通した後、溶接開始時には流量を5〜8 L/min程度に絞り、適切な排気孔(ベントホール)を確保して内圧を大気圧と同等に保つことが、滑らかなシルバー色〜黄金色の健全な裏波ビードを得るための鉄則です。
被覆アーク溶接(手棒)とTIGの違い|JIS溶接技能者評価試験に合格する裏波のコツ
裏波溶接はTIG溶接だけでなく、建設現場や橋梁工事で多用される被覆アーク溶接(手棒:SMAW)でも必須の技術です。特に被覆アーク溶接の裏波(低水素系棒LB-52Uやセルロース系棒等を使用)は、TIGとは異なる物理アプローチが要求されます。
被覆アーク溶接では、棒の先端を開先の奥深くまで押し込み、アークの吹き付け力(アークフォース)を利用して裏面にスラグと溶融金属を送り込みます。アークを恐れて棒を引いてしまうと、アーク長が伸びて裏波が出なくなるため、「棒先端を開先ルートに擦り付け続ける」という独特の感覚がポイントです。
JIS溶接技能者評価試験(TN-F/P、N-2F/P、C-2F/P等)の合否を分ける最大の難所は「仮付け部の乗り越ぎ(継ぎ手)」と「終端部のクレーター処理」です。プロが実践する裏波溶接のコツとして、仮付けビードの両端は必ずグラインダーで「フェザーエッジ(鳥の羽のように薄いテーパー状)」に削り落としておきます。本溶接のアークが仮付け部に到達した際、スムーズに熱が移行してキーホールが途切れず、継ぎ目の溶け込み不良や段差を完璧に防止できます。

一般に知られていない盲点とネットの誤解
ネット上のQ&Aや技術掲示板では、「裏波を出すには電流を上げればよい」「ルートギャップは広ければ広いほど裏波が出やすい」といった短絡的な言説が散見されますが、これは現場検証において明確な誤りであることが分かっています。
過度な高電流は母材の過熱と溶け落ちを招くだけであり、広すぎるルートギャップ(例えば4.5mm以上)は、キーホールが広がりすぎて溶加棒のブリッジ形成が困難になり、ビードの垂れ下がりやアンダーカットの直接原因となります。
真のポイントは「熱容量に応じたトーチの送り速度」と「手首のスナップを固定した安定感」にあります。電流値の高低よりも、溶融池の輝度と輪郭の変化を遮光面越しに冷静に見極め、裏面に金属が回り込んだ瞬間にワイヤを1滴ずつ的確に供給するリズム感こそが、欠陥ゼロを達成する絶対の分岐点です。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
裏波溶接の習熟には一定の訓練量と理論の理解が必要不可欠です。現場やキャリア形成において、どのような姿勢で向き合うべきかの基準を提示します。
【裏波溶接の早期習得に向いている人】 開先加工のバリ取りやギャップの平行度測定など、溶接前の「下準備」に一切妥協しない技術者です。また、溶融池の微細な表面張力変化を目視観察し、失敗時に「電流」「角度」「速度」のどの変数が狂ったかを論理的に自己分析できる職人は、短期間でJIS検定合格や配管現場での即戦力化を達成します。
【施工に慎重になるべき・基礎再確認が必要な人】 開先寸法のズレを目分量で済ませたり、遮光プレートの濃度が合っておらずプール先端が見えていない状態でトーチを動かしてしまう技術者です。裏波溶接は「見えていないものは溶接できない」世界です。まずは適正な遮光度の選定(TIGなら#9〜#11程度)と、安定した姿勢を保持するための治具やアームレストの活用から見直す必要があります。
【裏波溶接】に関するよくある質問(FAQ)
Q1:裏波がまったく出ず、ただの平らなビードになってしまう一番の原因は何ですか?
A1:最大の原因は「ルートギャップの狭さ」または「電流不足によるルートエッジの未溶融」です。隙間が1.5mm以下に縮まっていると、熱が裏面まで回りません。ギャップを2.5〜3.0mm程度確保し、ルート部が溶けてキーホールが開いたのを確認してからワイヤを差し込んでください。
Q2:裏波ビードの中央が凹んでしまう(アンダーカット・ヒケ)のを防ぐには?
A2:溶加棒の供給量不足か、進み速度が速すぎることが原因です。また、ステンレス配管の場合はバックシールドガスの流量が多すぎて内圧で押されている可能性もあります。ワイヤをルート裏面までしっかり押し込み、プールが十分に盛り上がるのを確認しながら進めてください。
Q3:TIG溶接で裏波を出す際、タングステン電極の突き出し長さはどのくらいがベストですか?
A3:ノズル先端から4.0〜6.0mm程度が標準です。開先の奥深くまでアークを届かせたい場合はやや長めに突き出しますが、長くしすぎるとシールド効果が低下してブローホールが発生しやすくなるため、ガスレンズノズルの使用を推奨します。
まとめ:2026年の溶接現場で求められる再現性の高い裏波技術
裏波溶接は、熟練の「勘」だけで片付けられるものではなく、開先寸法・電流値・シールドガス・運棒角度が緻密に噛み合うことで初めて成立する工学的な技術です。一度このメカニズムを体得すれば、炭素鋼からステンレス、異材継手、固定配管の全姿勢溶接に至るまで、極めて再現性の高い高品質ビードを安定して生み出すことが可能になります。
日々の施工やJIS技能試験の練習においては、まず「均一な開先加工」を徹底し、遮光ガラス越しにキーホールの状態を正確に捉え続ける練習を重ねてください。基礎原則の積み重ねこそが、非破壊検査を一発でパスする最強の裏波技術への最短ルートとなります。 (出典: 裏 波 溶接(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。